

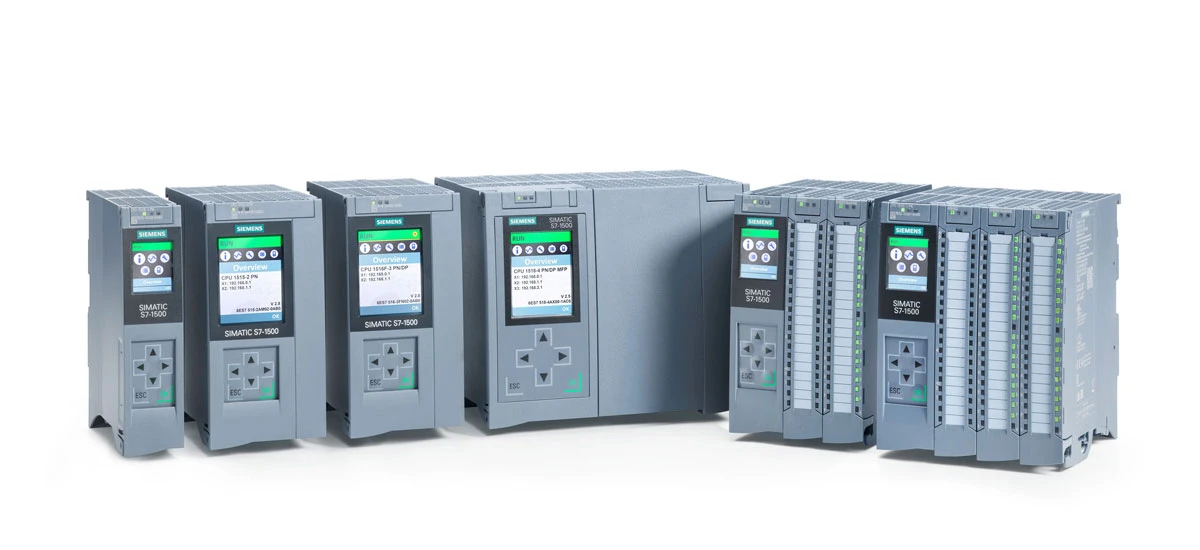
Dalam dunia pembuatan, mesin acuan memainkan peranan penting dalam menghasilkan produk plastik, getah dan komposit. Di tengah-tengah mesin ini ialah Siemens PLC (Pengawal Logik Boleh Diprogram), peranti seperti-otak yang mengawal setiap operasi-daripada suntikan bahan kepada kitaran penyejukan. Apabila Siemens PLC tidak berfungsi, ia mencetuskan penggera dan ralat yang boleh menghentikan pengeluaran sepenuhnya, yang membawa kepada masa henti yang mahal. Untuk pekerja kilang dan pasukan penyelenggaraan, mengetahui cara menyelesaikan masalah biasa ini adalah penting untuk memastikan operasi berjalan lancar. Blog ini akan memecahkan penggera dan ralat Siemens PLC yang paling kerap dalam mesin acuan, menerangkan puncanya dan menyediakan penyelesaian-demi-langkah. Kami juga akan berkongsi langkah penyelesaian masalah utama dan petua pencegahan untuk membantu anda meminimumkan gangguan.
Memahami Peranan Siemens PLC dalam Mesin Pengacuan
Sebelum mendalami penyelesaian masalah, adalah penting untuk memahami mengapa Siemens PLC sangat penting untuk mesin acuan. Siemens PLC bertindak sebagai pengawal pusat, memproses isyarat daripada penderia, suis dan komponen lain untuk menguruskan setiap peringkat proses pengacuan. Sebagai contoh, ia mengawal kelajuan unit suntikan, tekanan pengapit acuan, dan masa sistem penyejukan. Tanpa Siemens PLC yang berfungsi dengan betul, mesin acuan tidak boleh beroperasi dengan cekap-atau sama sekali. Isu biasa seperti pengacuan bahagian yang salah, mesin terhenti atau kawalan tidak bertindak balas selalunya dikesan kembali kepada penggera atau ralat Siemens PLC. Dengan belajar mengenal pasti dan menyelesaikan masalah ini, anda boleh mengurangkan masa henti dan memastikan barisan pengeluaran anda berada di landasan yang betul.
Penggera dan Ralat Biasa Siemens PLC dalam Mesin Pengacuan (dan Cara Membaikinya)
Mesin pengacuan yang dilengkapi dengan Siemens PLC sering menunjukkan penggera dan ralat yang serupa, yang kebanyakannya berkaitan dengan bekalan kuasa, komunikasi, modul I/O atau logik program. Di bawah ialah yang paling biasa, bersama-sama dengan puncanya dan pembetulan-demi-langkah.
1. Ralat Bekalan Kuasa (Kod Penggera: F0001)
Salah satu isu yang paling kerap ialah kegagalan bekalan kuasa, yang mencetuskan penggera Siemens PLC F0001. Ralat ini berlaku apabila Siemens PLC tidak menerima voltan yang mencukupi atau sumber kuasa tidak stabil. Punca biasa termasuk kabel kuasa longgar, fius rosak, turun naik voltan di kilang atau unit bekalan kuasa (PSU) yang rosak.
Cara membetulkannya: Mula-mula, periksa semua kabel kuasa yang disambungkan ke Siemens PLC. Pastikan ia dipasang dengan ketat dan tidak tercalar atau rosak. Seterusnya, periksa fius-jika fius ditiup, gantikannya dengan salah satu penarafan yang sama. Gunakan multimeter untuk menguji voltan daripada sumber kuasa; ia sepatutnya sepadan dengan voltan yang diperlukan oleh Siemens PLC (biasanya 24V DC untuk kebanyakan aplikasi mesin pengacuan). Jika voltan tidak stabil, pasangkan pengatur voltan. Jika tiada langkah ini berfungsi, PSU mungkin rosak dan memerlukan penggantian.
2. Isu Modul I/O Siemens PLC dalam Pengacuan Suntikan (Kod Penggera: F0010)
Modul I/O (Input/Output) ialah pautan antara PLC Siemens dan komponen fizikal mesin acuan (seperti penderia, penggerak dan injap). Penggera F0010 menunjukkan masalah dengan modul ini, yang boleh menyebabkan mesin salah membaca data penderia atau gagal mengaktifkan penggerak. Punca termasuk sambungan modul yang longgar, pendawaian rosak, sensor rosak atau modul I/O yang rosak.
Cara membetulkannya: Mulakan dengan menyemak sambungan antara modul I/O dan Siemens PLC. Cabut dan palamkan semula-modul untuk memastikan kesesuaian yang ketat. Seterusnya, periksa pendawaian untuk sebarang luka, keretakan atau kakisan-ganti wayar yang rosak. Uji penderia dan penggerak yang disambungkan ke modul yang bermasalah (gunakan multimeter untuk menyemak output isyarat). Jika penderia/penggerak berfungsi, modul I/O mungkin rosak; gantikannya dengan modul I/O Siemens PLC yang serasi. Contohnya, jika anda menggunakan Siemens S7-1200 PLC, gunakan modul I/O SM 1223 yang serasi.
3. Ralat Komunikasi Siemens PLC dalam Mesin Pengacuan (Kod Penggera: F0070)
Ralat komunikasi berlaku apabila Siemens PLC tidak dapat menyambung ke peranti lain (seperti panel HMI, komputer atau pengawal lain) dalam sistem mesin acuan. Ini boleh menyebabkan kehilangan data, kawalan tidak bertindak balas atau pengendalian mesin yang salah. Punca biasa termasuk kabel Ethernet yang rosak, tetapan alamat IP yang salah, isu tembok api atau modul komunikasi yang rosak.
Cara membetulkannya: Mula-mula, semak kabel Ethernet (atau kabel komunikasi lain) yang menyambungkan Siemens PLC ke peranti. Gantikan kabel jika ia rosak. Seterusnya, sahkan tetapan alamat IP-pastikan Siemens PLC dan peranti yang disambungkan berada pada rangkaian yang sama. Gunakan perisian Portal TIA Siemens untuk menyemak tetapan komunikasi; tetapkan semula kepada lalai jika perlu. Jika anda menggunakan sambungan wayarles, semak -kekuatan isyarat Wi-Fi dan pastikan tiada gangguan. Jika masalah berterusan, modul komunikasi (seperti Siemens CP 1243-1) mungkin rosak dan memerlukan penggantian.
4. Kod Penggera Mesin Pengacuan Siemens PLC untuk Kesesakan Mekanikal (Kod Penggera: A0023)
Kesesakan mekanikal (cth, dalam acuan, skru atau penghantar) mencetuskan penggera A0023 pada Siemens PLC. Ralat ini berlaku kerana penderia mesin mengesan beban atau pergerakan yang tidak normal, dan Siemens PLC menghentikan mesin untuk mengelakkan kerosakan. Puncanya termasuk objek asing dalam acuan,-bahagian mekanikal yang haus, acuan tidak sejajar atau penderia kedudukan yang rosak.
Cara membetulkannya: Pertama, hentikan mesin pengacuan dan putuskan sambungan kuasa untuk memastikan keselamatan. Periksa mesin untuk kesesakan mekanikal-alih keluar sebarang objek asing daripada acuan atau skru. Periksa penjajaran acuan; laraskannya jika perlu. Periksa bahagian yang haus (seperti galas atau gear) dan gantikannya. Uji penderia kedudukan untuk memastikan ia berfungsi dengan betul (ia harus menghantar isyarat kepada Siemens PLC apabila mesin berada dalam kedudukan yang betul). Setelah isu dibetulkan, tetapkan semula penggera menggunakan panel HMI atau Portal TIA Siemens.
5. Penyelesaian Ralat Siemens PLC untuk Pengacuan Plastik: Ralat Logik Program (Kod Penggera: F0040)
Ralat logik program berlaku apabila program kawalan Siemens PLC mempunyai kesilapan (cth, logik yang salah, langkah yang hilang atau tetapan parameter yang salah). Ralat ini boleh menyebabkan mesin beroperasi dengan tidak betul (cth, kitaran pengacuan tidak lengkap, lenting bahagian yang salah) atau berhenti sepenuhnya. Punca biasa termasuk perubahan program yang tidak disengajakan, program lapuk atau input parameter yang salah semasa persediaan.
Cara membetulkannya: Gunakan perisian Portal TIA Siemens untuk menyambung ke PLC Siemens dan memuat naik program kawalan. Semak atur cara untuk ralat logik (cth, arahan lompat yang hilang, tetapan pemasa yang salah). Bandingkan program semasa dengan salinan sandaran (jika ada) untuk mengenal pasti sebarang perubahan yang tidak disengajakan. Jika parameter tidak betul (cth, suhu acuan, tetapan tekanan), tetapkan semula kepada nilai yang disyorkan pengeluar. Setelah program diperbetulkan, muat turun semula ke Siemens PLC dan uji mesin. Untuk isu program yang rumit, rujuk pakar Siemens PLC atau pengeluar mesin acuan.
Langkah-demi-Langkah Proses Penyelesaian Masalah Siemens PLC untuk Mesin Pengacuan
Apabila berhadapan dengan penggera atau ralat Siemens PLC dalam mesin pengacuan, mengikut proses penyelesaian masalah yang sistematik boleh membantu anda mencari dan membetulkan isu tersebut dengan cepat. Di bawah ialah panduan langkah-demi-yang mudah:
Langkah 1: Kumpul Maklumat Mengenai Penggera/Ralat
Pertama, perhatikan kod penggera (cth, F0001, A0023) dan sebarang mesej ralat yang dipaparkan pada panel HMI. Rekod apabila ralat berlaku (cth, semasa permulaan, pertengahan-kitaran) dan sebarang perubahan terkini pada mesin (cth, kemas kini program, kerja penyelenggaraan). Maklumat ini akan membantu anda mempersempit puncanya.
Langkah 2: Semak Komponen Asas Dahulu
Mulakan dengan pembetulan paling mudah: semak kabel kuasa, pendawaian dan sambungan. Kabel longgar atau rosak adalah punca biasa kesilapan Siemens PLC. Periksa fius, pemutus litar dan bekalan kuasa untuk memastikan ia berfungsi dengan betul. Langkah ini boleh menjimatkan masa anda dengan mengelakkan penyelesaian masalah rumit yang tidak perlu.
Langkah 3: Gunakan Alat Diagnostik Siemens PLC
Siemens menyediakan alat diagnostik (seperti Portal TIA, Pengurus SIMATIC atau menu diagnostik panel HMI) untuk membantu mengenal pasti isu. Gunakan alatan ini untuk menyemak status Siemens PLC, isyarat modul I/O, pautan komunikasi dan logik program. Contohnya, fungsi "Dalam Talian & Diagnostik" Portal TIA boleh menunjukkan-data masa sebenar daripada PLC, membantu anda mengesan nilai yang tidak normal (cth, voltan rendah, isyarat sensor hilang).
Langkah 4: Uji dan Sahkan Pembaikan
Selepas membuat pembaikan (cth, menggantikan kabel, membetulkan atur cara), uji mesin untuk memastikan ralat diselesaikan. Jalankan kitaran pengeluaran yang singkat dan pantau Siemens PLC untuk sebarang penggera baharu. Jika mesin beroperasi seperti biasa, pembaikan berjaya. Jika tidak, kembali ke langkah 1 dan-nilai semula masalah itu.
Langkah 5: Dokumentasikan Isu dan Penyelesaian
Simpan rekod kod penggera, punca, betulkan dan mana-mana bahagian yang diganti. Dokumentasi ini akan membantu anda menyelesaikan isu serupa dengan cepat pada masa hadapan dan meningkatkan kecekapan penyelesaian masalah pasukan anda. Ia juga membantu dengan perancangan penyelenggaraan (cth, jika modul I/O tertentu gagal berulang kali, anda mungkin perlu menggantikannya secara proaktif).
Cara Menetapkan Semula Penggera Siemens PLC dalam Peralatan Pengacuan
Setelah anda membetulkan isu asas, anda perlu menetapkan semula penggera Siemens PLC untuk memulakan semula mesin. Berikut ialah dua cara paling biasa untuk menetapkan semula penggera:
- Tetapan Semula Panel HMI: Kebanyakan mesin acuan mempunyai panel HMI yang disambungkan ke Siemens PLC. Cari butang "Tetapkan Semula Penggera" atau "Kosongkan Kesalahan" pada panel. Tekan dan tahan butang selama 2-3 saat sehingga mesej penggera hilang. Sesetengah penggera mungkin memerlukan anda untuk mengakui ralat terlebih dahulu (tekan butang "Akui") sebelum menetapkan semula.
- Tetapan Semula Perisian Siemens: Jika tetapan semula HMI tidak berfungsi, gunakan Portal TIA Siemens atau Pengurus SIMATIC untuk menetapkan semula penggera. Sambungkan komputer anda ke Siemens PLC, buka perisian dan navigasi ke menu "Diagnostik" atau "Penggera". Pilih penggera aktif dan klik "Tetapkan Semula" atau "Kosongkan." Pastikan isu asas dibetulkan sebelum menetapkan semula-jika tidak, penggera akan muncul semula.
Petua Pencegahan untuk Mengurangkan Ralat Siemens PLC dalam Mesin Pengacuan
Mencegah ralat Siemens PLC adalah lebih baik daripada membetulkannya. Berikut ialah beberapa petua untuk meminimumkan penggera dan masa henti:
- Penyelenggaraan Tetap: Jadualkan pemeriksaan penyelenggaraan mingguan atau bulanan untuk Siemens PLC dan komponennya. Bersihkan kabinet PLC (untuk mengelakkan pengumpulan habuk), periksa pendawaian dan sambungan, dan uji modul dan penderia I/O. Gantikan bahagian yang haus sebelum ia gagal.
- Aturcara dan Tetapan Sandaran: Sentiasa sandarkan program kawalan dan tetapan parameter Siemens PLC ke komputer atau pemacu luaran. Ini memudahkan untuk memulihkan program jika terdapat ralat logik atau perubahan tidak sengaja.
- Melatih Kakitangan: Pastikan pasukan penyelenggaraan dan operasi anda dilatih mengenai penyelesaian masalah asas Siemens PLC. Mereka harus tahu cara membaca kod penggera, menggunakan alat diagnostik dan melakukan pembetulan mudah (cth, menetapkan semula penggera, memeriksa kabel).
- Bekalan Kuasa Stabil: Pasang pengawal selia voltan atau bekalan kuasa tidak terganggu (UPS) untuk melindungi Siemens PLC daripada turun naik voltan dan gangguan kuasa. Ini mengurangkan ralat bekalan kuasa (seperti F0001).
- Kemas kini Perisian dan Perisian Tegar: Pastikan perisian Siemens PLC (cth, Portal TIA) dan perisian tegar dikemas kini. Pengilang sering mengeluarkan kemas kini untuk membetulkan pepijat dan meningkatkan prestasi.
Kesimpulan
Siemens PLC ialah komponen penting dalam mesin acuan, dan mengetahui cara menyelesaikan masalah penggera dan ralat biasa adalah penting untuk memastikan pengeluaran berjalan lancar. Dengan memahami isu yang paling kerap berlaku (seperti ralat bekalan kuasa, masalah modul I/O dan ralat komunikasi), mengikuti proses penyelesaian masalah yang sistematik dan menggunakan petua pencegahan, anda boleh mengurangkan masa henti dan meningkatkan kebolehpercayaan peralatan acuan anda. Ingat untuk menggunakan alat diagnostik Siemens, dokumentasikan pembetulan anda dan latih pasukan anda untuk menangani isu asas. Jika anda menghadapi ralat Siemens PLC yang kompleks, jangan teragak-agak untuk berunding dengan pakar Siemens atau pengeluar mesin acuan untuk mendapatkan sokongan.
Sama ada anda berurusan dengan kod penggera mesin acuan Siemens PLC atau perlu menetapkan semula penggera, panduan ini menyediakan langkah praktikal yang anda perlukan untuk menyelesaikan masalah tersebut. Dengan pengetahuan dan alatan yang betul, anda boleh memastikan mesin pengacuan yang dilengkapi Siemens PLC-anda beroperasi dengan cekap untuk tahun-tahun akan datang.


